雷射切割與 UV 印刷交檔須知
先確認:依 1:1 成品尺寸建檔
雷射切割與 UV 印刷都請依成品實際尺寸製作,並確認尺寸單位。例如成品為 10 × 5 cm,圖稿就設定為 100 × 50 mm,請勿縮小或放大比例交檔。
有切割需求時,以紅色切割線圍成的外框為成品尺寸;滿版印刷的 3–5 mm 出血另外向外延伸,不計入成品尺寸。
雷射切割檔案格式:顏色與外框

紅線無填色、用 0.1 pt 筆畫,標示實際成品切割位置;黑色填色為雕刻,綠色筆畫為標示。交叉路徑先聯集為封閉外框,再按 Ctrl + Y 檢查。
刪除重複線,文字轉外框
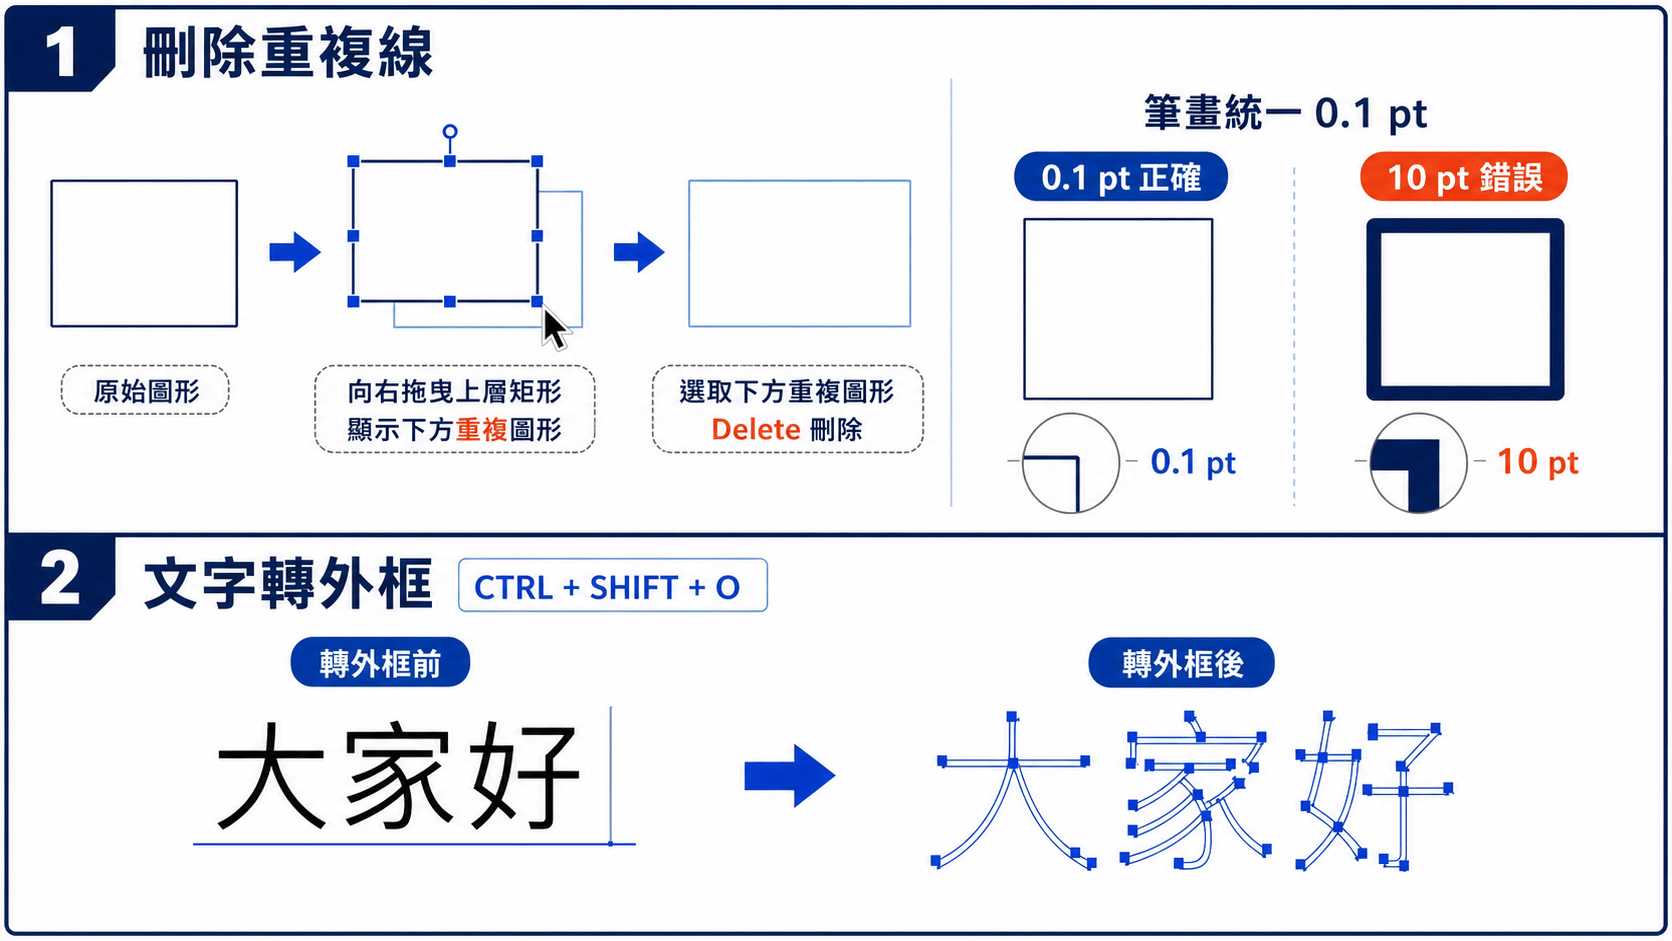
拖開檢查並刪除下層重複物件;路徑筆畫用 0.1 pt,不是 10 pt。文字按 Ctrl + Shift + O 轉外框後,再校對字形與多餘路徑。
用 RDWorks 模擬加工
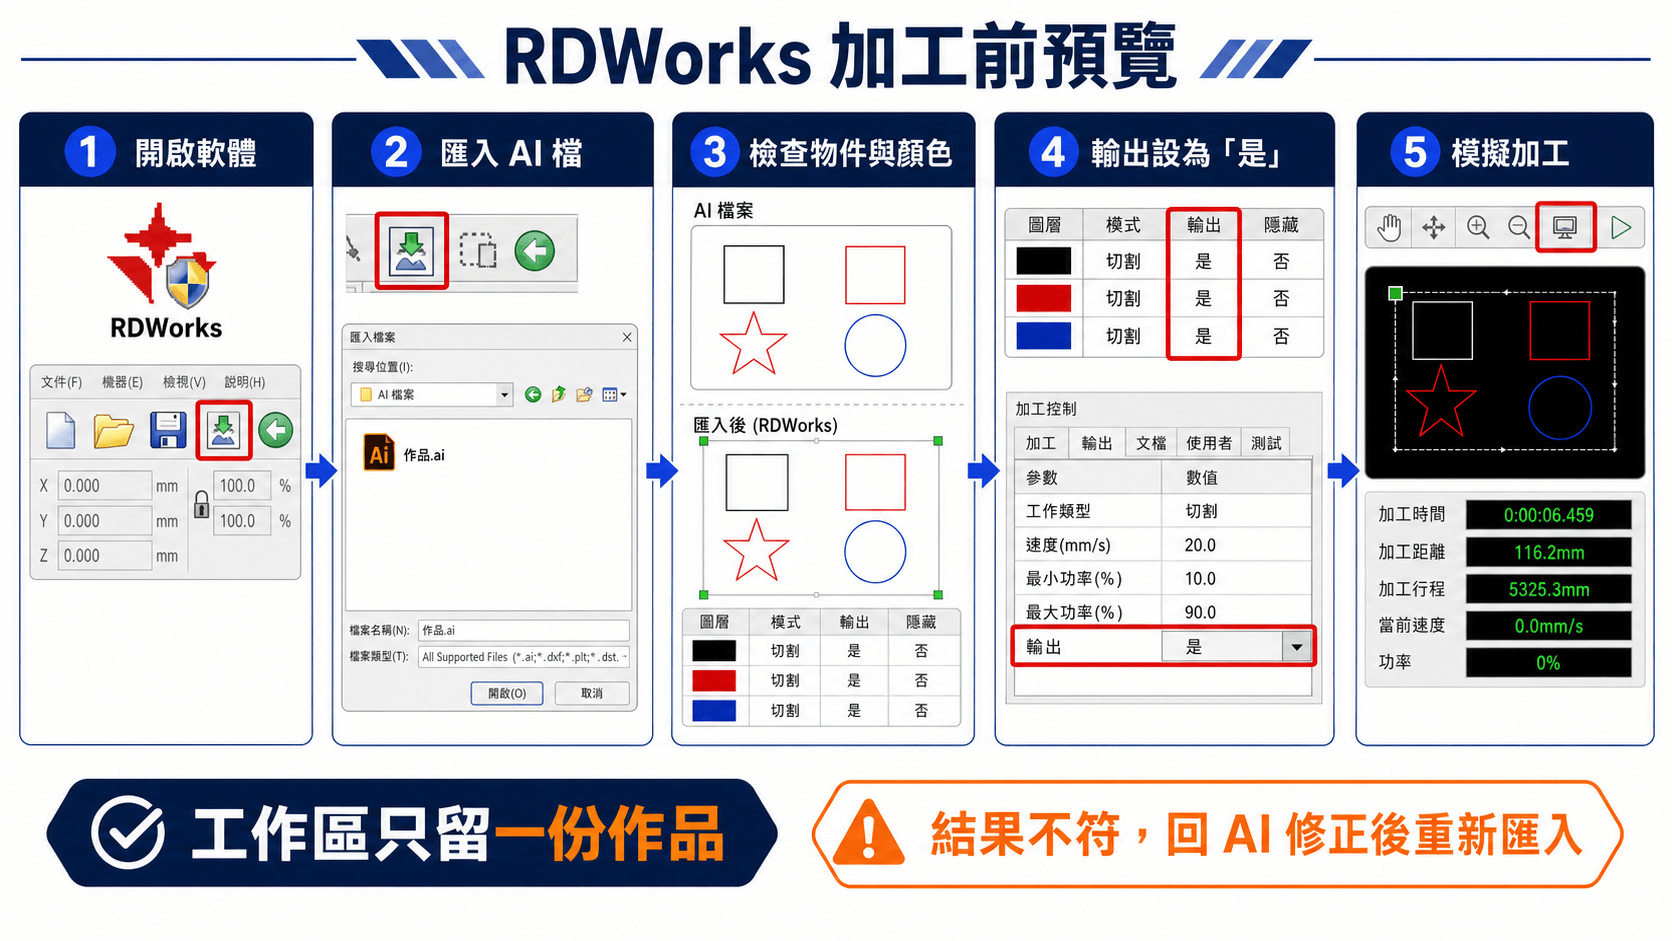
匯入後核對物件數與線色,需加工圖層設「輸出=是」。模擬若缺件、消失或走錯路徑,回 AI 修正並重新匯入。
雷射檔案最後確認
UV 彩色印刷|基本 AI 製圖須知
UV 印刷差異提醒:螢幕、照片、CMYK 檔案、樣品與舊批次都無法保證成品零色差或精準對色;底材、白墨、光線及批次也會影響外觀。若無法接受這些差異,請勿下單。實際製作錯誤仍須個別確認,不能一概當作色差。
建立 CMYK 印刷文件

新文件選 CMYK,點陣效果設高(300 ppi);工作區只留一份作品。請勿使用遮色片,並清除不必要的隱藏路徑。
螢幕顏色不等於印刷顏色

蘋果綠、紫色、咖啡色與橘色較敏感;樣品只代表當次製作,追加與跨批不保證完全一致。


圖片為模擬示意,非實測照片。
滿版印刷要設定出血

紅線為 1:1 成品切割框;滿版背景從紅線向外延伸 3–5 mm 至藍線,出血不計入成品尺寸。出血終點、切割線、彩墨及需要時的白墨請分層。
重要圖文留在紅線內:文字、Logo 與照片主體等要完整保留的內容,須與紅線留距;只有滿版背景向外出血。
控制總墨量與淺色色票

CMYK 總墨量勿超過 220%;黑色建議 C60/M20/Y60/K80。淺色單色建議至少 20–25%,多色總量至少 30–35%。
UV 印刷檔案最後確認
相關加工服務:木材雷射雕刻與切割、壓克力雷射雕刻與切割、UV 直噴印刷。
Based in Kaohsiung, Jumi Shop specializes in laser engraving, wood cutting, CNC machining, and UV printing services, working with materials such as wood, acrylic, and metal. We provide customized production and design solutions across Taiwan. Feel free to contact us for more information!